


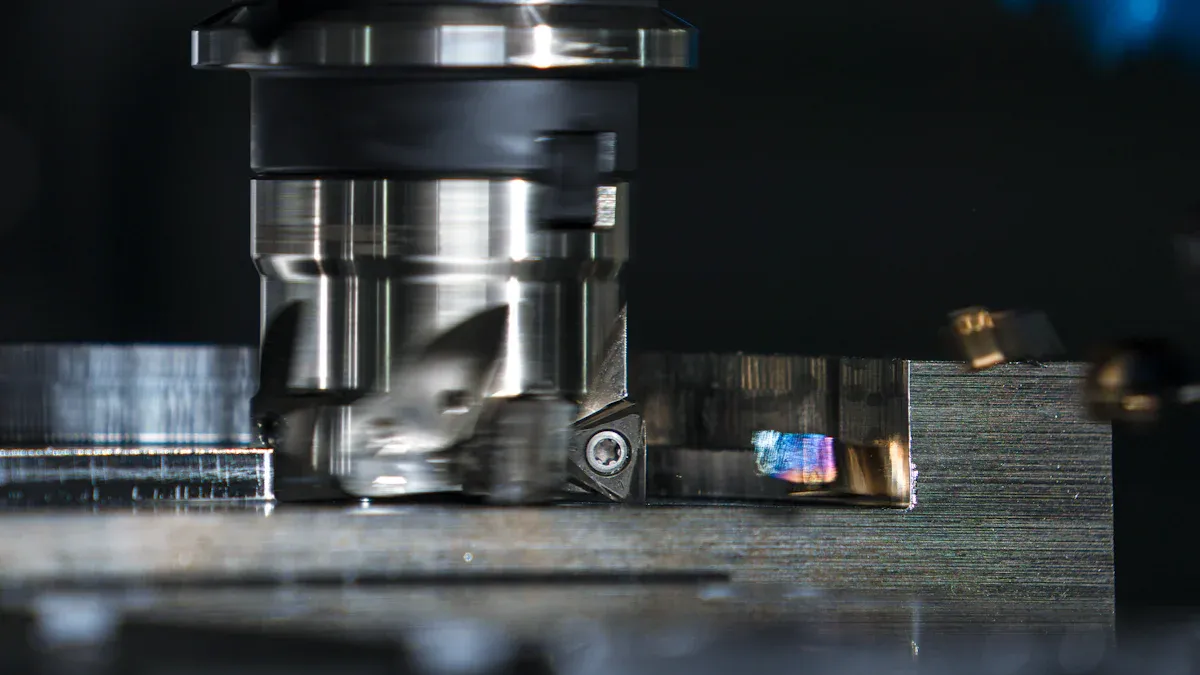
Empresas que se embarcan na selección dunCentro de torneado CNCprimeiro deben definir meticulosamente os seus requisitos de produción. Isto implica comprender as características das pezas que mecanizarán, incluíndo o tamaño, a xeometría e os tipos de materiais. O mercado destas máquinas mostra un crecemento significativo, o que destaca a demanda de fabricación avanzada.
| Segmento de mercado | Taxa de crecemento (TCAC) | Período |
|---|---|---|
| Mercado de centros de mecanizado CNC e centros de torneado | 6,6% | 2024 a 2030 |
| Mercado de tornos verticais CNC e centros de torneado vertical CNC | 9,7% | 2025 a 2032 |
Alcanzar altos niveisTorno de precisióné crucial para moitas aplicacións. Avaliar unTorno CNC automatizadoAs capacidades de convértense en esenciais para optimizar o rendemento. As empresas tamén consideran oRelación prezo-rendemento do centro de torneado CNCpara garantir un bo investimento. Moitos buscanProvedores de tornos CNC industriais en Chinapara solucións competitivas.
Conclusións clave
- Comprende as túas necesidades de produción. Pensa no tamaño da peza, no material ecantas pezas necesitaspara facer. Isto axúdache a escoller a máquina axeitada.
- Mira ocaracterísticas da máquinaComprobe o número de eixes, o tipo de fuso e a capacidade da ferramenta. Estas características afectan o que a máquina pode facer.
- Considere engadir automatización. Os alimentadores de barras e os robots aceleran a produción. Axudan a que a máquina funcione durante máis tempo sen parar.
- Avalía o sistema de control e o software. Un bo software facilita o uso da máquina. Tamén axuda co deseño e a xestión de datos.
- Pensa no custo total. Mira máis alá do prezo. Considera o mantemento, a formación e o crecemento futuro. Isto garante un investimento intelixente.
Defina as súas necesidades de produción para un centro de torneado CNC
A selección do centro de torneado CNC axeitado comeza cunha comprensión clara das demandas de produción específicas. Este paso fundamental garante que a máquina escollida se aliñe perfectamente conobxectivos operativos.
Tamaño e xeometría da peza
As características físicas das pezas que unha empresa planea mecanizar inflúen directamente nas especificacións da máquina requiridas. Considere o diámetro e a lonxitude máximos das pezas. As xeometrías complexas tamén poden requirir eixes adicionais ou ferramentas especializadas. Por exemplo, os centros de torneado CNC máis grandes, como o SL 603, poden manexar pezas condiámetros de ata 930 mm e lonxitudes de ata 4000 mmEsta capacidade permite mecanizar compoñentes moi grandes.
| Parte/Característica | Torneado CNC |
|---|---|
| Tamaño máximo | Os centros de torneado CNC máis grandes, como o SL 603, poden manexar pezas con diámetros de ata 930 mm e lonxitudes de ata 4000 mm. |
Tipos de materiais para mecanizar
Os materiais que procesa unha empresa inflúen significativamente na elección dun centro de torneado CNC. Os diferentes materiais posúen propiedades únicas que afectanmaquinabilidade, o desgaste das ferramentas e os parámetros de corte requiridos. Por exemplo, o aluminio é xeralmente máis doado de mecanizar que o aceiro inoxidable, o que require máquinas máis robustas e ferramentas especializadas.
- MaquinabilidadeInflúe directamente na facilidade de corte; por exemplo, o aluminio é máis doado de mecanizar que o aceiro inoxidable.
- Desgaste das ferramentasOs materiais máis duros como o titanio e certos aceiros aumentan o desgaste das ferramentas, o que require cambios máis frecuentes.
- Velocidade de corte e velocidade de avanceOs diferentes materiais requiren velocidades variables; os materiais máis brandos permiten velocidades máis altas, mentres que os máis duros requiren velocidades máis lentas.
- Condutividade térmicaOs materiais de baixa condutividade térmica (por exemplo, algúns plásticos) poden reter a calor, o que pode provocar a súa fusión ou deformación, e poden requirir un arrefriamento axustado.
A selección de materiais é crucial para os proxectos de mecanizado CNCNon só determina as propiedades e o rendemento da peza final, senón que tamén inflúe profundamente no propio proceso de mecanizado. Os factores clave influenciados pola elección do material inclúen o desgaste das ferramentas, as velocidades de corte, o acabado superficial e, en última instancia, o custo e a eficiencia da produción. Os materiais con boa maquinabilidade permiten un corte máis rápido, menos cambios de ferramentas e mellores acabados superficiais, o que reduce o tempo de mecanizado e os custos laborais. Pola contra, os materiais con mala maquinabilidade requiren velocidades máis lentas, ferramentas especializadas e cambios de ferramentas máis frecuentes, o que aumenta os custos e o desgaste da máquina.
Requisitos de volume de produción
O volume de produción determina o nivel de automatización e a velocidade que necesita un centro de torneado CNC. A produción de gran volume benefíciase de máquinas con tempos de ciclo rápidos, sistemas de carga/descarga automatizados e unha construción robusta para garantir un funcionamento continuo.Volumes máis baixospodería priorizar a versatilidade e a facilidade de configuración por riba da pura velocidade. As empresas deben avaliar as súas necesidades de produción actuais e previstas para tomar unha decisión informada.
Precisión e acabado superficial requiridos
A precisión e o acabado superficial desexados das pezas mecanizadas inflúen significativamente na selección dun centro de torneado CNC. As diferentes aplicacións requiren diferentes niveis de precisión. Por exemplo, os compoñentes de grao médico adoitan requirir tolerancias excepcionalmente axustadas. Os servizos modernos de torneado CNC conseguenprecisión a nivel de micrasao mecanizar estas pezas críticas a partir de aliaxes especializadas.
Os fabricantes deben ter en conta as tolerancias específicas que requiren as súas pezas. Protolabs, por exemplo, mantén unha tolerancia estándar de mecanizado de prototipos e produción de +/- 0,005 polgadas (0,13 mm). Para aplicacións máis esixentes, a súa tolerancia estándar de precisión ou mecanizado de produción axustase a +/- 0,002 polgadas (0,051 mm). Poden manter tolerancias aínda máis finas, como +/- 0,0005 polgadas (0,0127 mm), en orificios escariados. Ademais, conseguen +/- 0,002 polgadas (0,051 mm) nas localizacións das características, sempre que a máquina procese esas características no mesmo lado da peza. En xeral, os centros de torneado CNC modernos conseguen unha precisión dimensional normalmente dentro de±0,0001 polgadas a ±0,005 polgadaspara mecanizado CNC con tolerancias estreitas.
Para cumprir estas especificacións precisas requírese unha máquina con rixidez superior, sistemas de control avanzados e ferramentas de alta calidade. Unha estrutura robusta da máquina minimiza a vibración, o que afecta directamente ao acabado superficial e á precisión dimensional. O sistema de control debe ofrecer capacidades de interpolación precisa para executar traxectorias de ferramentas complexas sen problemas. As ferramentas de corte de alta calidade, axeitadas para o material, tamén desempeñan un papel crucial para cumprir os estritos requisitos de acabado superficial. As empresas deben combinar as capacidades inherentes da máquina coas esixencias de precisión da súa peza.
Avaliar a configuración e as características do centro de torneado CNC
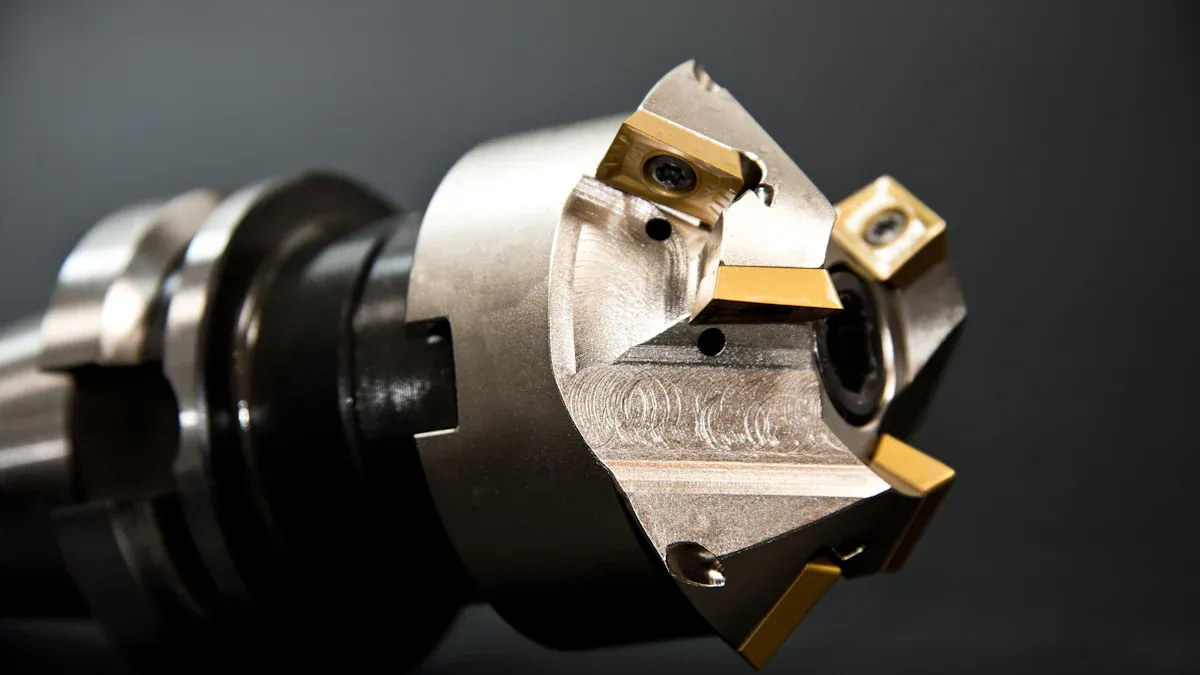
As empresas debenavaliar coidadosamente a configuracióne as características dun centro de torneado CNC para satisfacer as súas necesidades de fabricación específicas. Estes elementos inflúen directamente nas capacidades da máquina, na súa eficiencia e nos tipos de pezas que pode producir.
Número de eixes
O número de eixes que posúe un centro de torneado CNC determina significativamente a súa versatilidade e complexidade. Unha máquina con máis eixes pode realizar operacións máis complexas. Por exemplo, unhaA estratexia de mecanizado de 5 eixes ofrece varias vantaxes sobre as máquinas de 3 eixesReduce os prazos de entrega, require menos configuración e diminúe as necesidades de fixación. As máquinas de cinco eixes tamén melloran a calidade e os acabados superficiais, ao tempo que prolongan a vida útil das ferramentas. Unha máquina de 3 eixes pode requirir varias operacións para unha peza complexa, o que aumenta o traballo no proceso e a manipulación. Pola contra,máquinas de 5 eixespermiten o procesamento "feito nun só", reducindo significativamente o traballo no proceso e o tempo de entrega. Consiguen superficies máis lisas e pezas máis precisas ao permitir que a ferramenta de corte se mova ao longo de cinco eixes. Esta capacidade tamén permite o mecanizado simultáneo desde múltiples ángulos sen reposicionar a peza, mellorando os acabados superficiais e reducindo os tempos de ciclo para pezas complexas.
Opcións de configuración do eixo
A configuración do mandril xoga un papel crucial na produtividade dun centro de torneado CNC. Unha opción común e moi beneficiosa é o submandril. Esta configuración permite numerosas contraoperacións, evitando manipulacións adicionais e garantindo un torneado de barras de alta precisión. Reduce significativamente o tempo de mecanizado, o que a miúdo fai que sexa...catro ou cinco veces máis curtopara a mesma peza en comparación cun torno dun só mango. Un submango elimina a necesidade de transferir pezas entre máquinas para operacións posteriores, o que permite aos fabricantes aceptar pedidos de maior volume e comprometerse con prazos de entrega máis curtos. Tamén mellora a eficiencia enerxética ao realizar varias operacións de mecanizado simultaneamente nunha soa máquina, reducindo o tempo de procesamento global e o custo por peza. Esta configuración ofrece versatilidade nas operacións, facendo posibles deseños complexos eaumentando a produtividade da planta de produción.
Tipo de torreta e capacidade de ferramentas
O tipo de torreta e a súa capacidade de ferramentas afectan directamente á gama de operacións que un centro de torneado CNC pode realizar sen intervención manual.Os diferentes deseños de torretas ofrecen diferentes niveis de estacións de ferramentas.
| Tipo de torreta | Capacidade de ferramentas |
|---|---|
| VDI | Alto, ata 12 ou máis estacións de ferramentas; varía de 12 a 80 estacións de ferramentas |
| TMO | Estacións de ferramentas limitadas, normalmente de 6 a 12 |
Unha maior capacidade de ferramentas permite unha maior flexibilidade operativa e reduce a necesidade de cambios frecuentes de ferramentas, o que mellora a eficiencia durante tarefas de mecanizado complexas.
Tamaño do mandril e solucións de suxeición
O tamaño do mandril nun centro de torneado CNC determina directamente o diámetro máximo da peza que pode suxeitar de forma segura. Seleccionar o tamaño correcto do mandril é crucial para acomodar as pezas que unha empresa planea mecanizar.Os tamaños comúns dos mandriles varían significativamentepara satisfacer as diversas necesidades de fabricación.
| Tamaño do mandril |
|---|
| 6″ |
| 8″ |
| 10″ |
| 12″ |
| 15″ |
| 18″ |
| 24″ |
Para os centros de torneado CNC verticais, os mandriles poden variar desde12 polgadas ata 59,06 polgadas(Φ1500 mm). As máquinas multitarefa adoitan empregar mandriles de entre 6 e 12 polgadas, mentres que as máquinas multitarefa horizontais poden ter mandriles de entre 10 e 50 polgadas. As máquinas multitarefa verticais poden incluso acomodar pezas moi grandes con mandriles de Φ610 a Φ2500. Ademais do mandril, existen varias solucións de suxeición, como pinzas para pezas máis pequenas ou accesorios especializados para compoñentes de forma irregular. As empresas deben elixir unha suxeición que proporcione unha fixación segura, minimice a vibración e permita unha carga e descarga eficientes das pezas.
Potencia e par da máquina
A potencia e o par da máquina son especificacións fundamentais que determinan a capacidade dun centro de torneado CNC para cortar diversos materiais de forma eficiente. Unha maior potencia e un maior par permiten que a máquina retire material máis rápido, especialmente de aliaxes resistentes como o aceiro inoxidable ou o titanio. A potencia nominal do motor do eixo inflúe directamente nas forzas de corte que pode xerar sen que se detenga. Un par elevado a baixas RPM é especialmente beneficioso para cortes de desbaste pesados, mentres que unha maior potencia a altas RPM permite operacións de acabado fino. As empresas deben adaptar a potencia e as capacidades de par da máquina aos materiais que procesan con frecuencia e ás taxas de eliminación de material desexadas.
Rixidez e construción da máquina
A rixidez e a construción xerais dun centro de torneado CNC inflúen significativamente na súa precisión, acabado superficial e vida útil da ferramenta. Un bastidor robusto da máquina, a miúdo feito de ferro fundido, absorbe as vibracións xeradas durante o corte. Esta estabilidade evita as marcas de vibración na peza e mantén tolerancias axustadas. O deseño das guías da máquina, como as guías de rolos lineais ou as guías en forma de caixa, tamén contribúe á súa rixidez e precisión. As guías en forma de caixa adoitan ofrecer unha maior amortiguación e rixidez para cortes pesados, mentres que as guías lineais proporcionan velocidades de desprazamento máis rápidas. Unha máquina ben construída garante un rendemento consistente ao longo do tempo, o que reduce o desgaste dos compoñentes e prolonga a vida útil das ferramentas de corte.
Considere a automatización e os equipos auxiliares para o seu centro de torneado CNC
A integración da automatización e os equipos auxiliares mellora significativamente a eficiencia e a produtividade dun centro de torneado CNC. Estas adicións optimizan as operacións, reducen os custos laborais e melloran a produción xeral.
Alimentadores de barras para produción continua
Os alimentadores de barras son esenciais para lograr unha produción continua. Eliminan o tempo sen corte, o que permite que as máquinas funcionen sen interrupcións. Esta operación continua aumenta significativamentetempo de funcionamento do eixoPor exemplo, unha máquina que funciona cun tempo de actividade do 55 % produce 440 pezas por quenda de oito horas cun ciclo de tres minutos por peza. Non obstante, cun tempo de actividade do 85 % conseguido mediante a automatización, a mesma máquina produce 680 pezas, un aumento de 240 pezas por quenda. Isto tradúcese nun beneficio diario adicional de 1200 $ dunha soa máquina, supoñendo unha marxe de beneficio de 5 $ por peza. Os alimentadores de barras empurran constantemente a barra a través do cabezal, eliminando a necesidade de abrir o mandril para cada peza en bruto individual. Despois de que unha peza estea completa e cortada, a barra avanza automaticamente para o seguinte ciclo. Isto garante que o fuso nunca deixe de xirar, excepto para os cambios de ferramenta programados. Os alimentadores de barras modernos inclúen sensores que facilitan o cambio automático á seguinte barra do almacén en menos de 10 segundos, mantendo un fluxo de produción case constante.
| Métrica | Funcionamento manual | Con automatización |
|---|---|---|
| Tempo de funcionamento do fuso | 50-60% | 85%+ |
| Aumento do rendemento | Liña de referencia | 30-50% máis alto |
| Supervisión do operador | Constante | Só comprobacións periódicas |
| Produción nocturna/de fin de semana | Require horas extras | Funciona sen vixilancia |
| Cronoloxía do retorno do investimento | N/D | 12-24 meses |
| Mellores aplicacións | Traballo personalizado de baixo volume | Lotes de 500 a máis de 1.000 pezas |
Recolectores e transportadores de pezas
Os recolectores e transportadores de pezas desempeñan un papel vital na automatización da retirada e manipulación de pezas. Protexen as pezas sensibles de danos e melloran a ergonomía ao substituír as caixas de recollida manuais.
| Tipo de receptor de pezas | Compoñentes | Aplicación |
|---|---|---|
| Uni-Mate® | Transportador da serie Mini-Mover Lite, acumulador de mesa rotatoria Mini-Mover (RTA) | Solución portátil e adaptable para a descarga de pezas desatendidas, protección de pezas sensibles e mellora da ergonomía mediante a substitución das caixas de recollida. |
| Produtos de cintas transportadoras Mini-Mover (serie Lite ou serie LP) | Transportadores da serie Lite ou da serie LP | Integrar en máquinas para a captura de pezas, protexendo pezas mecanizadas de precisión. |
| Acumulador de mesa rotatoria (RTA) | Acumulador de mesa rotatoria | Mellora a ergonomía ao substituír as antigas caixas de recollida, utilizadas para estratexias de acumulación non operadas con tempos de ciclo máis rápidos. |
Estes sistemas garanten un fluxo suave de pezas acabadas, evitando atascos e permitindo unha operación desatendida.
Integración robótica para a eficiencia
A integración da robótica ofrece importantes vantaxes en termos de custos e aumentos de eficiencia. Os robots proporcionanaforro a longo prazo nos custos laboraise ofrecen unha maior produtividade con produción consistente debido ao funcionamento 24 horas ao día, 7 días á semana, sen fatiga. Melloran a calidade do produto ao reducir o erro humano, o desperdicio e a repetición de traballos. A robótica tamén aumenta a utilización das máquinas, xa que as máquinas CNC poden funcionar continuamente. As empresas adoitan ver unRetorno do investimento (ROI) nun prazo de seis meses a un ano, a pesar do custo inicial da instalación.
- Produción con luces apagadas 24 horas ao día, 7 días á semanaconverte as horas de inactividade en saída.
- Os custos de man de obra máis baixos significan que un operador pode supervisar varias máquinas.
- A mellora da calidade das pezas resulta dun posicionamento consistente, o que reduce os danos ou as variacións.
- Os cambios de formato prodúcense máis rápidos con configuracións preprogramadas e pinzas dobres.
- Un ambiente de traballo máis seguro reduce o risco de lesións ao automatizar tarefas perigosas.
Sistemas de preaxuste e medición de ferramentas
Os sistemas de preaxuste e medición de ferramentas son vitais para as operacións de mecanizado modernas. Permiten aos talleres medir e axustar ferramentas de corte fóra da máquina. Este proceso reduce significativamente o tempo de inactividade da máquina. Os operadores poden preparar a seguinte ferramenta mentres a máquina produce pezas activamente. Isto mellora a eficiencia operativa e o rendemento xerais. Un estudo demostrou a superioridade dos sistemas de axuste de ferramentas láser para mellorar a precisión do mecanizado. Os investigadores lograron isto comparando o axuste automático de ferramentas sen contacto mediante un axustador de ferramentas láser cos métodos convencionais de axuste automático de ferramentas manuais e de tipo táctil. A investigación implicou definir métodos correctos de axuste de ferramentas para varias formas e tamaños de ferramentas. Despois mecanizaron características do peto con cada ferramenta de axuste. Un sistema de sonda de inspección mediu estas características para verificar a precisión do mecanizado. Os resultados de corte dun centro de mecanizado CNC equipado cun sistema de axuste de ferramentas láser confirmaron os seus beneficios. Estes sistemas garanten que as ferramentas sexan precisas antes de entrar na máquina. Isto leva a unha mellor calidade das pezas, menos refugallos e tempos de configuración máis rápidos, o que en última instancia contribúe a unha operación máis rendible.
Sistemas de xestión de chips
Unha xestión eficaz das virutas é crucial para calquera operación de mecanizado. As virutas son virutas de metal producidas durante o proceso de corte. Se se acumulan virutas, poden danar as ferramentas de corte ou as pezas de traballo. Tamén poden interferir co propio proceso de mecanizado, o que leva a malos acabados superficiais ou mesmo paradas da máquina. Os transportadores de virutas son solucións habituais para este problema. Eliminan automaticamente as virutas da área de traballo da máquina. Existen diferentes tipos de transportadores, como as cintas de bisagra ou os sistemas magnéticos, cada un axeitado para varios tipos e volumes de virutas. A correcta eliminación de virutas prolonga a vida útil das ferramentas ao evitar o recorte de virutas e a acumulación de calor. Tamén mantén un ambiente de traballo máis limpo, o que mellora a seguridade dos operadores. Algúns sistemas avanzados inclúen trituradoras de virutas ou centrífugas. Estes procesan as virutas para facilitar a reciclaxe ou a eliminación, o que engade un beneficio ambiental. Unha boa xestión das virutas mantén as máquinas funcionando sen problemas e reduce o tempo de limpeza manual. Isto contribúe directamente a unha maior produtividade e tempo de funcionamento da máquina, garantindo unha produción continua.
Avaliar o sistema de control e o software para o seu centro de torneado CNC
As empresas deben avaliar coidadosamente o sistema de control e o software dun centro de torneado CNC. Estes compoñentes forman o cerebro da máquina, ditando as súas capacidades e facilidade de uso.
Marca e características do control CNC
O sistema de control CNC inflúe significativamente no rendemento da máquina e na experiencia do operador. Marcas líderes como Fanuc e Siemens ofrecen características distintivas. Os sistemas Fanuc son coñecidos pola súa estabilidade e as súas robustas funcións de autodiagnóstico. Tamén proporcionan control multieixe. Os controis de Siemens, pola contra, ofrecenalta intelixencia e flexibilidade, especialmente para tarefas de mecanizado complexas. Admiten a produción dixital e a monitorización remota.
| Marca | Características principais |
|---|---|
| Fanuc | Estabilidade, fiabilidade, control multieixe, funcións robustas de autodiagnóstico |
| Siemens | Alta intelixencia, flexibilidade (especialmente en mecanizado complexo), soporte dixital á produción, monitorización remota |
Os sistemas Fanuc adoitan empregarfontes de alimentación illadas, o que os fai adaptables a diversos requisitos da rede. Os seus programas PLC son coñecidos por unha mellor estabilidade. Os sistemas Siemens requiren unha rede eléctrica de 380 V. Os sistemas CNC de Siemens considéranse máis fáciles de usar, mesmo para aqueles sen amplos coñecementos de programación. Isto débese a características como a fresadora e a programación gráfica. Os paneis Fanuc, coas súas numerosas funcións, requiren máis esforzo para dominalos.
Compatibilidade do software con CAD/CAM
A integración perfecta co software CAD/CAM é crucial para unha programación e un funcionamento eficientes.Software de CAD/CAM EZ-Turnestá deseñado especificamente para máquinas de torneado CNC. Ofrece capacidades que van dende o mecanizado de 2 eixes ata o mecanizado de eixes C e Y. Tamén conta cunha ampla biblioteca de postes, o que garante a compatibilidade con varios equipos de torneado CNC.MasterCAMé outro paquete CAM amplamente recoñecido. É popular polas súas capacidades de fresado e torneado multieixe. Tamén ofrece unha ampla selección de configuracións predefinidas de máquinas CNC. Fusion 360, desenvolvido por Autodesk, é unha solución CAD/CAM integrada. Abarca todo o ciclo de desenvolvemento de produtos, desde o deseño ata o CAM avanzado. A súa integración perfecta con CAD/CAM é unha característica clave.
Conectividade de rede e xestión de datos
A conectividade de rede proporciona vantaxes significativas para a xestión de datos. Ofrecevisibilidade en tempo realdesde a planta de produción. Isto permite unha resolución máis rápida de problemas e unha mellor asignación de recursos. Tamén admite unha planificación da produción máis áxil. A conectividade de rede actúa como un tradutor universal. Reduce a brecha entre o equipo e o software independentemente da marca ou a idade. Isto inclúe os sistemas herdados. Impone unha estrutura de datos consistente, eliminando as inconsistencias. Isto reduce o esforzo de enxeñaría para a integración. Como protocolo de código aberto, reduce o custo de propiedade. Reduce a dependencia de interfaces propietarias. Isto reduce os custos de licenzas de software e de desenvolvemento de sistemas. O acceso centralizado aos datos da máquina en tempo real mellora a colaboración interfuncional. Isto beneficia aos equipos de operacións, enxeñaría e calidade. Tamén admite unha integración escalable e sostible. Os talleres poden comezar pequenos e escalar co tempo a medida que introducen novas máquinas ou sistemas.
Ten en conta o orzamento, o soporte e o crecemento futuro do teu centro de torneado CNC
As empresas deben considerar varios factores ademais das especificacións técnicas da máquina. Estes inclúen aspectos financeiros, fiabilidade do fabricante e cualificacións da súa forza laboral. Unha avaliación exhaustiva garante un investimento sostible e rendible.
Investimento inicial fronte ao custo total de propiedade
As empresas adoitan centrarse no custo inicial dunha máquina nova. Non obstante, deben ter en conta o custo total de propiedade (CTP). O CTP inclúe o prezo de compra inicial, a instalación, as ferramentas, o consumo de enerxía, o mantemento e a formación do operador. Un prezo inicial máis baixo pode levar a gastos máis elevados a longo prazo debido a avarías frecuentes ou pezas de reposto caras. Pola contra, un investimento inicial maior nunha máquina de calidadeCentro de torneado CNCpode resultar en custos operativos máis baixos e unha maior fiabilidade ao longo da súa vida útil. A avaliación do TCO proporciona unha imaxe financeira máis precisa.
Reputación e soporte do fabricante
A reputación e os servizos de asistencia do fabricante son cruciais. Un fabricante de renome, como OTURN MACHINERY, ofrece máquinas fiables e un excelente soporte posvenda. Isto inclúe asistencia técnica, pezas de reposto facilmente dispoñibles e unha cobertura de garantía completa. Un forte soporte do fabricante minimiza o tempo de inactividade da máquina. Garante unha resolución rápida de calquera problema. Este factor inflúe directamente na produtividade e na rendibilidade. As empresas deberían investigar o historial de servizo e satisfacción do cliente dun fabricante.
Requisitos de formación e habilidades do operador
Operar unha máquina sofisticada require persoal cualificado. As empresas deben avaliar as capacidades da súa forza laboral actual. Deberían planificar a formación necesaria. Os programas de formación esenciais para operadores inclúen:
- Configuración e funcionamento de fresadora, torno e rectificadora CNC
- Identificación, configuración, uso e mantemento de ferramentas
- Procesos de mecanizado e control estatístico de procesos
- Optimización da calidade e do tempo de ciclo
- Operación de programas CNC e configuración de dispositivos de fixación
- Resolución de problemas e mantemento de CNC para operadores
- Medición e calibración de precisión, xunto coa lectura de impresións
- Dimensionamento e tolerancia xeométrica
- Interactuar cun CNC e tomar decisións sobre as ferramentas
- Resposta a avarías da máquina
- Debuxo técnico básico, operacións CNC e códigos de máquina
- Conceptos de seguridade industrial e calidade
- Ferramentas manuais e eléctricas e mecanizado básico
- Tecnoloxía e programación CNC, incluíndo coñecementos básicos de programación básica de enderezos de palabras, CAD/CAM e centros de mecanizado e torneado.
Unha formación axeitada garante un funcionamento eficiente da máquina. Reduce os erros e maximiza o potencial da máquina.
Escalabilidade e necesidades futuras
As empresas deberían ter en conta os seus plans de crecemento futuro á hora de elixir unha máquina. Unha máquina con marxe de expansión ou actualizacións pode adaptarse ás demandas de produción en evolución. Esta previsión evita a necesidade dunha substitución prematura. Tamén protexe o investimento inicial.
Escalabilidade e necesidades futuras
As empresas deben ter en conta os seus plans de crecemento futuro ao elixir unha máquina. Esta previsión evita a necesidade dunha substitución prematura. Tamén protexe o investimento inicial. Unha máquina con marxe de expansión ou actualizacións pode adaptarse ás demandas de produción en evolución. Esta adaptabilidade garante que o investimento siga sendo relevante e produtivo ao longo do tempo. Permite ás empresas adaptarse ás demandas de produción en evolución e aos avances tecnolóxicos.
Avaliación das capacidades dunha máquina paraintegración robóticaé unha consideración crucial para a expansión futura. Isto implica avaliar a facilidade coa que a máquina se pode integrar cos sistemas automatizados.Integración robóticagarante que o investimento siga sendo relevante e produtivo ao longo do tempo. Permite ás empresas adaptarse ás demandas de produción en evolución e aos avances tecnolóxicos. Por exemplo, unha máquina capaz de carga e descarga robótica pode pasar dun funcionamento con persoal a un funcionamento sen luces. Isto aumenta significativamente a capacidade de produción sen requirir man de obra adicional.
Considere a modularidade da máquina. Poden as empresas engadir máis tarde funcións como un submandrino ou ferramentas motorizadas? Algúns fabricantes ofrecen rutas de actualización para as súas máquinas. Isto permite ás empresas comezar cunha configuración básica e mellorala a medida que medran as súas necesidades. Esta estratexia xestiona os custos iniciais e ofrece flexibilidade para o futuro.
A capacidade do sistema de control para xestionar unha programación máis complexa tamén é importante. A medida que as demandas de produción evolucionan, as pezas poden volverse máis complexas. Un sistema de control que admite funcións avanzadas e actualizacións de software servirá a unha empresa por máis tempo. Evita a necesidade dunha revisión completa da máquina. Planificar a escalabilidade significa elixir equipos que medren coa empresa. Admite obxectivos operativos a longo prazo e maximiza o retorno do investimento.
As empresas escollen con confianza un centro de torneado CNC que optimiza os procesos de fabricación. Esta decisión estratéxica mellora a produtividade e consegue un forte retorno do investimento. Máquinas de alta calidadereducir os custos laboraise ofrecertempos de produción máis rápidosTamén proporcionan unha precisión e consistencia inigualables, minimizando o desperdicio. As máquinas modernas melloran o tempo de funcionamento mediante o mantemento preditivo. Aliñar a selección cos obxectivos operativos garante o éxito a longo prazo.
Preguntas frecuentes
Que é un centro de torneado CNC?
A Centro de torneado CNCé unha máquina ferramenta. Emprega control numérico por computadora para dar forma precisa ás pezas de traballo. Xira o material contra unha ferramenta de corte. Isto crea pezas cilíndricas. Os fabricantes úsanas para a produción de alta precisión.
Por que é importante a configuración do eixo?
Configuración do eixoafecta á versatilidade e á eficiencia da máquina. Un submandrino permite operacións simultáneas. Isto reduce significativamente o tempo de mecanizado. Elimina a manipulación adicional de pezas. Isto aumenta a produtividade de pezas complexas.
Como beneficia a automatización á produción?
A automatización aumenta a eficiencia e reduce os custos laborais. Permite un funcionamento continuo e sen supervisión. Isto aumenta a produción e mellora a calidade do produto. Os robots e os alimentadores de barras son ferramentas de automatización comúns. Maximizan o uso da máquina.
Que é o custo total de propiedade (TCO)?
O TCO inclúe o impacto financeiro total dunha máquina. Abarca o prezo de compra, a instalación e o mantemento. Tamén inclúe o consumo de enerxía e a formación. As empresas consideran o TCO para obter unha imaxe financeira completa. Isto axuda a tomar decisións de investimento informadas.
Data de publicación: 08-01-2026