Centro de mecanizado de 5 eixes V5-1000A


Centro de mecanizado vertical de cinco eixes
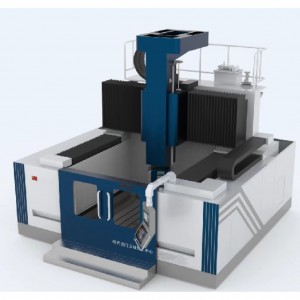
O centro de mecanizado de cinco eixes V5-1000A adopta unha estrutura de pórtico pechado estable e está equipado cun eixo eléctrico estándar, unha mesa xiratoria CNC de accionamento directo de dous eixes e un almacén de servoferramentas de cadea horizontal.Pode realizar un mecanizado de alta velocidade, alta precisión e eficiente de pezas complexas.É amplamente utilizado na nova fabricación de vehículos enerxéticos, blisks integrais de aviación, impulsores de turbinas de vapor, moldes e outros produtos.
1. Disposición xeral da máquina

O centro de mecanizado de cinco eixes V5-1000A adopta unha estrutura de pórtico estable, a columna está fixada na base, a viga móvese lonxitudinalmente ao longo da columna (dirección Y), a placa deslizante móvese lateralmente ao longo da viga (dirección X) e O cabezal móvese verticalmente ao longo da placa deslizante (dirección Z).O banco de traballo adopta a estrutura de base de tracción directa desenvolvida por si mesmo e varios indicadores de rendemento alcanzaron o nivel avanzado internacional.


2. Sistema de alimentación
Os eixes X, Y e Z adoptan guías lineais de rolos de alta precisión e parafusos de bolas de alto rendemento, con baixa fricción dinámica e estática, alta sensibilidade, baixa vibración a alta velocidade, sen fluencia a baixa velocidade, alto posicionamento. precisión e excelente rendemento do servomotor.
Os servomotores dos eixes X, Y e Z están conectados con parafusos de esfera de alta precisión mediante redutores de precisión, con alimentación flexible, posicionamento preciso e alta precisión de transmisión.
O servomotor do eixe Z ten unha función de freo.En caso de falla de enerxía, pode suxeitar automaticamente o freo para manter firmemente o eixe do motor para que non poida xirar, o que ten un papel importante na protección da seguridade.
3. Fuso eléctrico
O fuso motorizado adopta o fuso motorizado BT50 de desenvolvemento propio (o fuso motorizado HSKA100 é opcional) e o extremo está equipado cunha xunta de pulverización de anel para arrefriar a ferramenta.Ten as vantaxes de alta velocidade, alta precisión, alta resposta dinámica, etc., e pode realizar unha regulación continua de velocidade, un codificador de alta precisión incorporado, pode lograr unha parada direccional precisa e un toque ríxido.


4. Tocadiscos
O tocadiscos de base de accionamento directo de dobre eixe de desenvolvemento propio está equipado cun codificador absoluto de alta precisión e está arrefriado por un enfriador de auga a unha temperatura constante.Ten as vantaxes dunha alta rixidez, alta precisión e alta resposta dinámica.A mesa de traballo adopta ranuras en T radiais de 5-18 mm e a carga permitida é de 2000 kg (distribuída uniformemente)


5. Revista de ferramentas
O almacén de ferramentas adopta un almacén de ferramentas servo de cadea horizontal BT50, que pode acomodar 30 ferramentas.

6. Sistema de retroalimentación de bucle totalmente pechado
Os eixes lineais X, Y e Z están equipados coa regra de reixa de valor absoluto HEIDENHAIN LC195S;As mesas xiratorias A e C están equipadas con codificadores angulares de valor absoluto HEIDENHAIN RCN2310 para realizar unha retroalimentación completa en bucle pechado de 5 eixes de alimentación, garantindo que a máquina teña alta precisión e retención de alta precisión.


7. Sistema de refrixeración e pneumático
Equipado con bomba de refrixeración de gran caudal e depósito de auga para proporcionar o suficiente arrefriamento para ferramentas e pezas de traballo.A cara final do cabezal está equipada con boquillas de refrixeración, que se poden controlar mediante o código M ou o panel de control.
Equipado cun enfriador de auga para o arrefriamento a temperatura constante, para garantir que o fuso eléctrico e a mesa giratoria de accionamento directo estean en boas condicións e poidan funcionar de forma eficiente durante moito tempo.
O sistema pneumático adopta compoñentes pneumáticos para filtrar e realiza as funcións de limpar e soplar o orificio cónico do fuso, protexer o selado de aire do rodamento do fuso e soprar e limpar a regra da reixa.
8. Sistema de lubricación centralizada
O bloque deslizante do carril de guía e a porca do parafuso de esferas están lubricados con graxa fina, e a lubricación prodúcese de forma regular e cuantitativa para garantir a precisión e estabilidade do parafuso de esferas e do carril de guía.
9. Sistema de lubricación de petróleo e gas
O fuso eléctrico está equipado cun dispositivo de lubricación de aceite e gas importado, que pode lubricar e arrefriar completamente o fuso.O sensor pode proporcionar unha alarma de lubricación anormal, o que pode garantir que o fuso poida funcionar de forma estable a alta velocidade durante moito tempo.
10. Sistema de medida da peza
A máquina está equipada cunha sonda de radio Renishaw RMP60, que se usa xunto co receptor RMI, a frecuencia de traballo é de 2400 MHz a 2483,5 MHz, a repetibilidade unidireccional da medición é menor ou igual a 1 um (velocidade de medición de 480 mm/min, usando un estilete de 50 mm), e a temperatura de traballo aplicable é de 5 °C a 55 °C.


11. Sistema de medida da ferramenta
A máquina está equipada cunha ferramenta láser Renishaw NC4, a repetibilidade da medición é de ± 0,1 um e a temperatura de traballo é de 5 °C a 50 °C.

12. Función de calibración de precisión de cinco eixes
A máquina está equipada co kit AxiSet Check-Up Rotary Axis Line Checker de Renishaw, combinado co sistema de medición de pezas RMP60, o que permite aos usuarios da máquina comprobar con rapidez e precisión o estado dos eixes rotativos e identificar problemas causados por cambios de temperatura e humidade, colisións ou uso e desgaste.problemas, pode axustar e localizar rapidamente comprobacións de rendemento, comparar e supervisar como cambian as máquinas complexas co paso do tempo.

13. protección da máquina
A máquina adopta unha cuberta de protección global totalmente pechada que cumpre os estándares de seguridade para evitar salpicaduras de refrixerante e lascas, garantir un funcionamento seguro e ter un aspecto agradable.A dirección X da máquina está equipada cunha tapa protectora blindada, que pode protexer eficazmente o carril de guía e o parafuso de bola.
14. condicións de traballo da máquina
(1) Fonte de alimentación: 380V±10% 50HZ±1HZ corrente alterna trifásica
(2) Temperatura ambiente: 5℃-40℃
(3) Mellor temperatura: 20℃±2℃
(4) Humidade relativa: 20-75%
(5) Presión da fonte de aire: 6±1 bar
(6) Caudal da fonte de aire: 500 L/min
15. Introdución da función do sistema CNC
Configuración do sistema CNC Siemens 840Dsl.730
| Elemento
| Nome
| Observacións
|
| Funcións do sistema | Equivalente de pulso mínimo | Eixe lineal 0,001 mm, eixe rotativo 0,001° |
| Velocidade de avance por minuto/revolución | ||
| Alimentación e avance rápido | ||
| Anulación de avance 0~120 % | ||
| Límite de velocidade do fuso | ||
| Corte a velocidade constante do fuso | ||
| Monitorización de fusos | ||
| Anulación do eixo 50~120% | ||
| Visualización da velocidade do fuso | ||
| MARCO | Realizar transformación do sistema de coordenadas e mecanizado de bisel | |
| Conmutación de sistemas de medición directa/indirecta | ||
| Función de mirar adiante ou función de mirar adiante | ||
| Compensación do erro de paso do parafuso | ||
| Compensación de erros do sistema de medición | ||
| Compensación de erros de cuadrante | ||
| Compensación do contragolpe | ||
| Xestión de ferramentas | ||
| Configuración de hardware | Número de eixes de control | X, Y, Z, A, C cinco eixes de coordenadas e un eixe principal |
| Control simultáneo do número de eixos | Enlace de cinco eixes X, Y, Z, A, C | |
| nome do eixe | X, Y, Z, A, C, SP | |
| monitor | Pantalla LCD a cor de 15", mostra texto en chinés/inglés | |
| Panel de operacións | Teclado CNC de función completa OP015 | |
| interface de comunicación home-máquina | TCU de configuración estándar | |
| Panel de control da máquina | Panel de control SINUMERIK MCP 483C PN, 50 teclas mecánicas con LED, con PROFINET, interfaz Industrial Ethernet | |
| Unidade operativa portátil | ||
| Interface de teclado estándar | ||
| Interface Ethernet | Integrado en NCU (función de rede de talleres abertos) | |
| Porto USB | 3 x 0,5 A USB integrado en TCU | |
| Programa PLC | PLC317-3PN/DP | |
| Función de interpolación | Pausa de alimentación | |
| corte de fíos | ||
| Corte simultáneo | ||
| Interpolación lineal de tres coordenadas | ||
| Interpolación circular de dúas coordenadas arbitraria | ||
| Interpolación helicoidal | ||
| Tapping / Tapping Rígido | ||
| programación | Achaflanado/redondeo excesivo | |
| editor de programas | Cumpre o estándar DIN66025, con funcións de programación de linguaxe de alto nivel | |
| Programación absoluta ou incremental | ||
| Variable de usuario, configurable | ||
| Programa saltos e ramas | ||
| programa macro | ||
| Translación e rotación do sistema de coordenadas | ||
| Programación e mecanizado simultáneos | ||
| Programar instrucións para volver ao punto de referencia | ||
| Programación de contornos e programación de ciclos fixos | ||
| Espello e escalado | ||
| selección de avións | ||
| Sistema de coordenadas da peza | ||
| Ciclo enlatado de perforación e fresado | ||
| Compensación cero | ||
| busca de bloques | ||
| Busca de números de programa | ||
| Edición de fondo | ||
| protección de programas | ||
| Seleccione o programa por directorio | ||
| Funcións aritméticas e trigonométricas | ||
| Comparación e operacións lóxicas | ||
| Paquete de software de mecanizado de cinco eixes | Transformación de cinco eixes;compensación da ferramenta de cinco eixes;función de rotación arredor do centro da ferramenta (RTCP) | |
| Función de protección de seguridade | Límites de área de mecanizado programables | |
| Función de proba do programa | ||
| parada de emerxencia | ||
| Monitorización de límites de software | ||
| Monitorización de contornos | ||
| Detección de colisión de contorno | ||
| Monitorización estática | ||
| Seguimento da localización | ||
| vixilancia da velocidade | ||
| Restricións da área de procesamento | ||
| límite de par | ||
| Funcións de seguridade Vixilancia do reloxo Circuítos de medición, sobrequecemento, batería, tensión, memoria, interruptores de límite, monitorización do ventilador | ||
| Método de operación | AUTOMÁTICO | |
| Axuste JOG (manual). | ||
| Funcionamento do volante | ||
| Entrada manual de datos MDA | ||
| Diagnóstico NC e PLC con visualización de texto, protector de pantalla | ||
| operación e visualización | Pantalla de función de autodiagnóstico | Incluíndo o modo REF, o modo incremental (x1, x10, x100) |
| Visualización da localización actual | ||
| Visualización gráfica | ||
| visualización do programa | ||
| visualización de erros do programa | ||
| Visualización de erros de operación | ||
| Visualización da velocidade de corte real | ||
| Visualización do menú en chinés e inglés | ||
| Visualización de información de alarma | ||
| Múltiples conxuntos de conxuntos de instrucións de código M | ||
| Admite transferencia de datos de bus PROFINET | ||
| comunicación de datos | Porto USB | Os datos NC, os datos do PLC e os programas fanse unha copia de seguridade do disco U para os datos de entrada e saída |
| Transferencia de datos Ethernet | A través da interface Ethernet |
Parámetro principal
| Elemento | Especificacións | Unidade | |||
| banco de traballo
| tamaño da mesa de traballo | φ1000×800 | mm | ||
| carga máxima admisible | 2000 | kg | |||
| Tamaño da ranura en T | 5×18 | 个×mm | |||
| procesamento ámbito
| eixe X | 1150 | mm | ||
| Eixo Y | 1300 | mm | |||
| Eixo Z | 900 | mm | |||
| Eixo A | -150~+130 | ° | |||
| eixo C | 360 | ° | |||
| Distancia desde a cara do extremo do fuso ata a mesa de traballo | Máx | 1080 | mm | ||
| Min | 180 | mm | |||
| Fuso
| Burato de cono | BT50 | |||
| Velocidade nominal | 1500 | r/min | |||
| velocidade máxima | 10000 | ||||
| Par de saída S1/S6 | 191/236 | Nm | |||
| Potencia do motor do fuso S1/S6 | 30/37 | kW | |||
| Eixo
| moverse rapidamente | eixe X | 25 | m/min | |
| Eixo Y | 25 | ||||
| Eixo Z | 25 | ||||
| Velocidade máxima do tocadiscos | Eixo A | 15 | rpm | ||
| eixo C | 30 | rpm | |||
| Potencia do motor do eixe X/Y/Z | 3.1/4.4/2 | kW | |||
| Eixo A/C Potencia do motor | 6.3 *2/ 9.4 | kW | |||
| Eixo A | Par nominal | 4000 × 2 | Nm | ||
| eixo C | Par nominal | 3000 | Nm | ||
| velocidade máxima de alimentación | X/Y/Z | 25 | m/min | ||
| A/C | 15/30 | rpm | |||
| Revista de ferramentas
| Formulario de revista de ferramentas | horizontal | |||
| método de selección de ferramentas | Selección bidireccional da ferramenta máis próxima | ||||
| Capacidade do almacén de ferramentas | 30 | T | |||
| Lonxitude máxima da ferramenta | 400 | mm | |||
| Peso máximo da ferramenta | 20 | kg | |||
| Diámetro máximo da cabeza de corte | cheo de coitelos | φ125 | mm | ||
| Ferramenta baleira adxacente | φ180 | mm | |||
| posición precisión | Norma executiva | GB/T20957.4 (ISO10791-4) | |||
| Eixe X/Eixe Y/Eixe Z | 0,008/0,008/0,008 | mm | |||
| Eixe B / Eixe C | 8″/8″ | ||||
| repetir posición precisión | Eixe X/Eixe Y/Eixe Z | 0,006/0,006/0,006 | mm | ||
| Eixe B / Eixe C | 6″/6″ | ||||
| Peso da máquina | 33000 | kg | |||
| capacidade eléctrica total | 80 | KVA | |||
| tamaño do contorno da máquina | 7420×4770×4800 | mm | |||
Lista de configuración
Estándar
|
| 1. Compoñentes principais (incluíndo base, columna, viga, placa deslizante, caixa de eixe) |
| 2. X, Y, Z sistema de alimentación de tres eixes | |
| 3. Tocadiscos tipo cuna AC1000 | |
| 4. Fuso eléctrico | |
| 5. Sistema de control eléctrico (incluíndo armario eléctrico, módulo de potencia, módulo servo, PLC, panel de operación, pantalla, unidade de man, aire acondicionado para armario eléctrico, etc.) | |
| 6. Sistema hidráulico | |
| 7. Sistema pneumático | |
| 8. Sistema de lubricación centralizada | |
| 9. Enfriador de auga | |
| 10. Transportador de viruta, depósito de auga, colector de viruta | |
| 11. Regra de reixa | |
| 12. Cuberta de protección de carril | |
| 13. tapa protectora xeral da máquina | |
| 14. Sistema de medida da peza | |
| 15. Instrumento de configuración da ferramenta | |
| 16. Función de calibración de precisión de cinco eixes | |
|
| 1. 1 certificado de conformidade 2. Lista de embalaxe 1 copia 3. 1 conxunto de manual da máquina (versión electrónica) 4. datos de copia de seguridade da máquina 1 conxunto (disco U) Manual de diagnóstico de alarma 5.840D 1 conxunto (versión electrónica)/guía de diagnóstico 828D 1 copia (versión electrónica) Manual de operación de fresado 6.840D 1 copia (versión electrónica)/manual de operación 828D 1 copia (versión electrónica) Manual de programación 840D 1 parte básica (versión electrónica) / Manual de programación 828D 1 (versión electrónica) |
| Elemento | Marcas |
| Motor e accionamento do eixe X/Y/Z | Siemens, Alemaña |
| cadea enerxética | Alemaña igus |
| rodamento parafuso | Xapón NSK/NACHI |
| Guías lineais | Schneeberg, Alemaña |
| Revista de ferramentas | Okada |
| redutor | STOBER, Alemaña |
| Lubricación centralizada | Xapón |
| Parafuso de bolas | SHUTON, España |
| Compoñentes pneumáticos | Xapón SMC |
| Aire acondicionado para armario eléctrico | China |
| enfriador de auga | China |
| regra de reixa | HEIDENHAIN, Alemaña |
| Sistema de medición de pezas | Renishaw, Reino Unido |
| Sistema de medida de ferramentas | Renishaw, Reino Unido |
| Patrs con máquina | Especificacións | Cantidade |
| Plancha de colchón a máquina |
| 8 conxuntos |
| Parafusos de ancoraxe |
| 8 conxuntos |
| aneis | M30 | 2 pezas |
| aneis | M36 | 2 pezas |
| tirantes |
| 1 conxunto |
| Chave Allen | 10 | 1 |
| Chave Allen | 12 | 1 |
| Chave Allen | 14 | 1 |
| Chave Allen | 19 | 1 |
| Montaxe do eixe Z |
| 1 |
| Montaxe do eixe X |
| 1 |
| Fixación do eixe Y |
| 1 |
Grazas pola súa atención!