


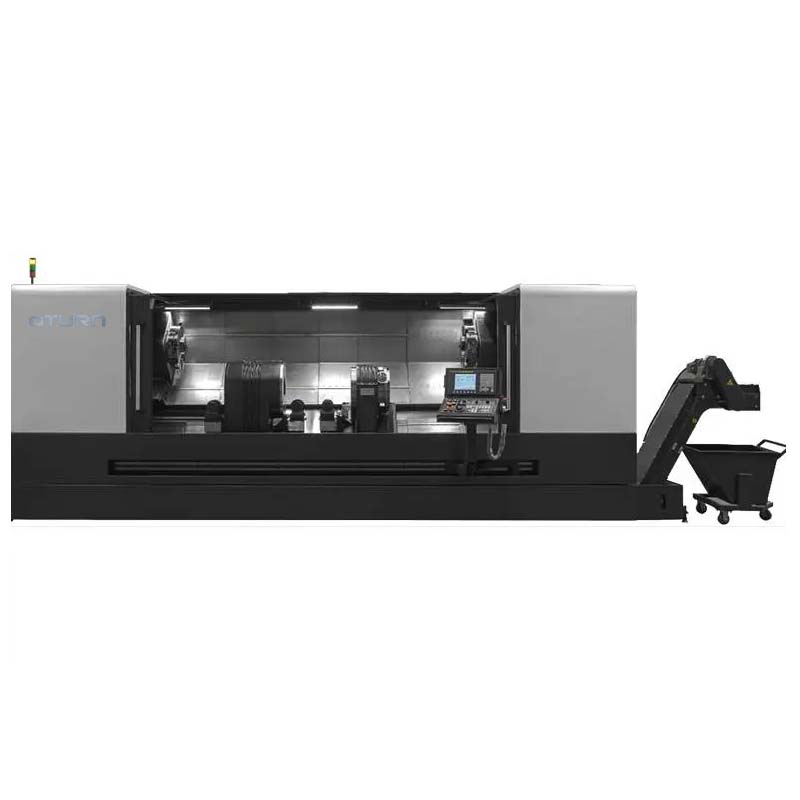
Torno de accionamento central para eixo
Análise da tecnoloxía dos eixes dos automóbiles
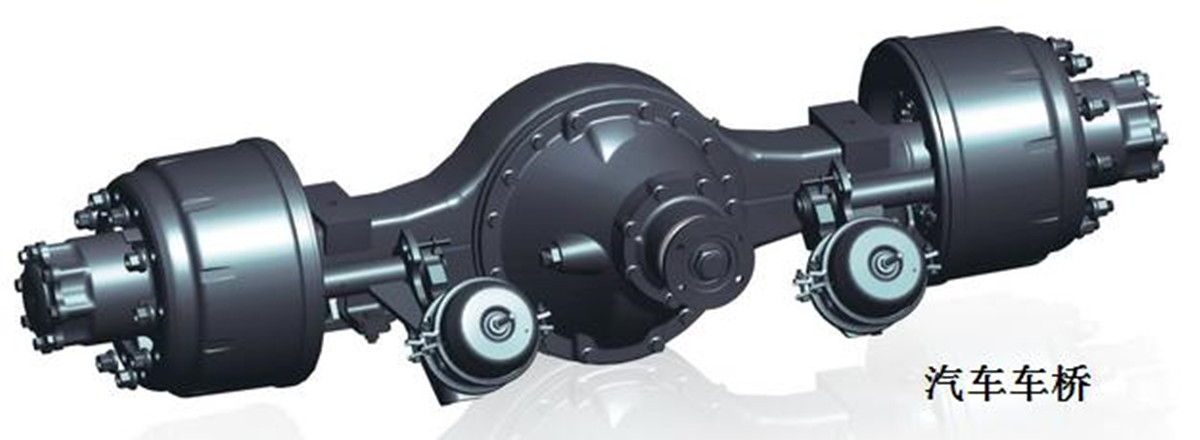
Eixo de automóbil
Os eixos con rodas a ambos os dous lados do chasis (chasis) denomínanse conxuntamente eixos de automóbil, e os eixos con capacidade de tracción xeralmente chámanse eixos. A principal diferenza entre os dous é se hai unha unidade de tracción no medio do eixo (eixo). Neste traballo, o eixo de automóbil coa unidade de tracción chámase eixo de automóbil e o vehículo sen a unidade de tracción chámase eixo de automóbil para mostrar a diferenza.
Coa crecente demanda de loxística e transporte, a superioridade dos eixos dos automóbiles, especialmente os remolques e semirremolques, no transporte profesional e as operacións especiais é cada vez máis evidente, e a demanda do mercado aumentou significativamente.
Esta análise tecnolóxica do proceso de mecanizado do eixo, espera axudar aos clientes a escoller unha máquina CNC máis axeitada.
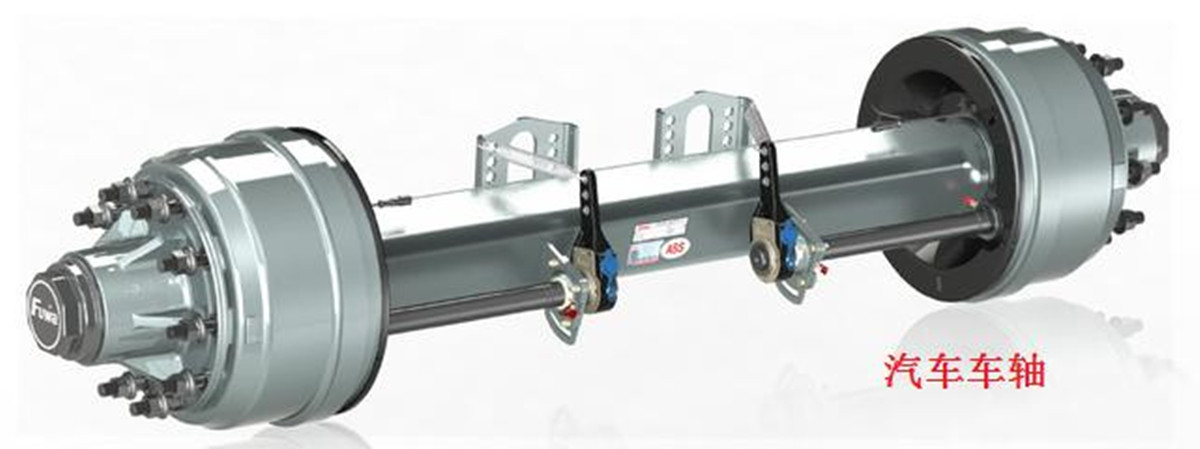
Clasificación de eixes de automóbiles:
Os tipos de eixos varían segundo o tipo de freo e divídense en: eixos con freo de disco, eixos con freo de tambor, etc.
Segundo o tamaño da estrutura do diámetro do eixe, divídese en: eixo americano, eixo alemán; etc.
Segundo a súa forma e estrutura, divídese en:
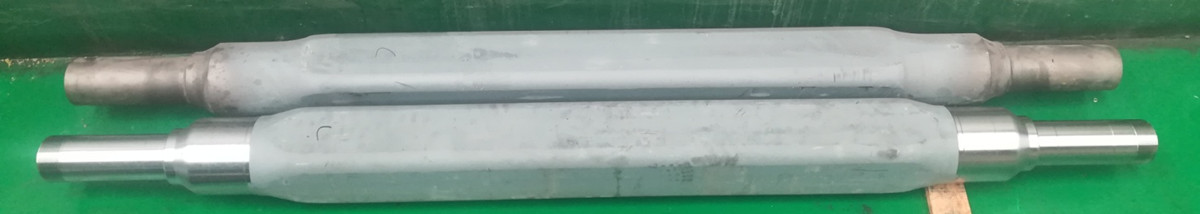
o conxunto: eixo de tubo cadrado sólido, eixo de tubo cadrado oco, eixo redondo oco;
Corpo dividido: cabeza do eixo + soldadura de tubo do eixo oco.
A partir do contido de procesamento do eixo, os eixos sólidos e ocos están relacionados coa selección do equipo de procesamento.
A continuación móstrase a análise do proceso de produción do eixo completo (tamén dividido en sólido e oco; tubo cadrado e tubo redondo) e do eixo dividido (soldadura de cabeza de eixo sólido e oco + tubo de eixo oco). En particular, analízase o proceso de mecanizado para seleccionar mellor a máquina máis axeitada.
Proceso de produción e máquina para eixes de automóbiles:
1. O proceso de produción tradicional do eixo xeral:
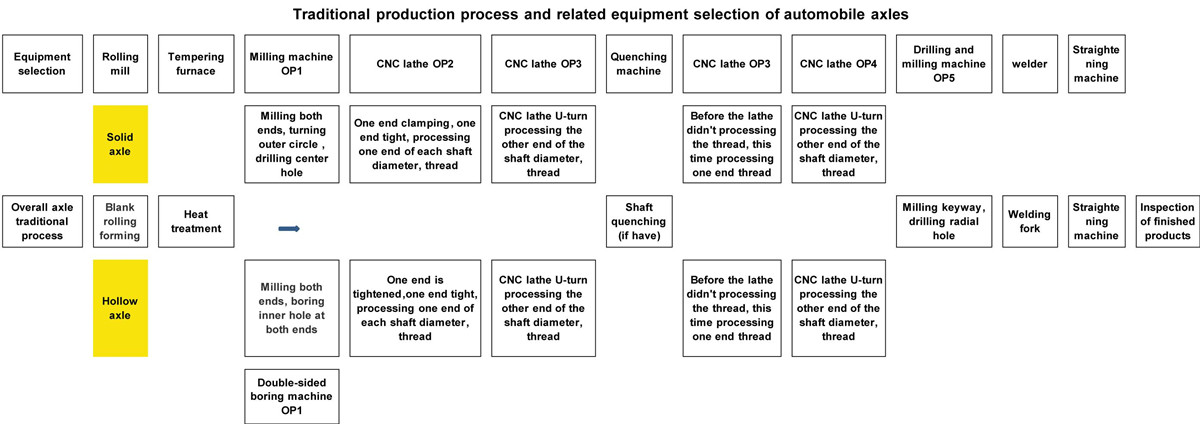
Do proceso de produción de eixes mencionado anteriormente, necesítanse polo menos tres tipos de máquinas ferramenta para completar o mecanizado: fresadora ou mandrinadora de dobre cara, torno CNC, máquina de perforación e fresadora e torno CNC que precisa ser torneado (algúns clientes elixiron un torno CNC de dobre cabezal). En canto ao procesamento de roscas, se o diámetro do eixo está temperado, procésase despois do temperado; se non hai temperado, procésase en OP2 e OP3, e omítense as máquinas ferramenta de secuencia OP4 e OP5.
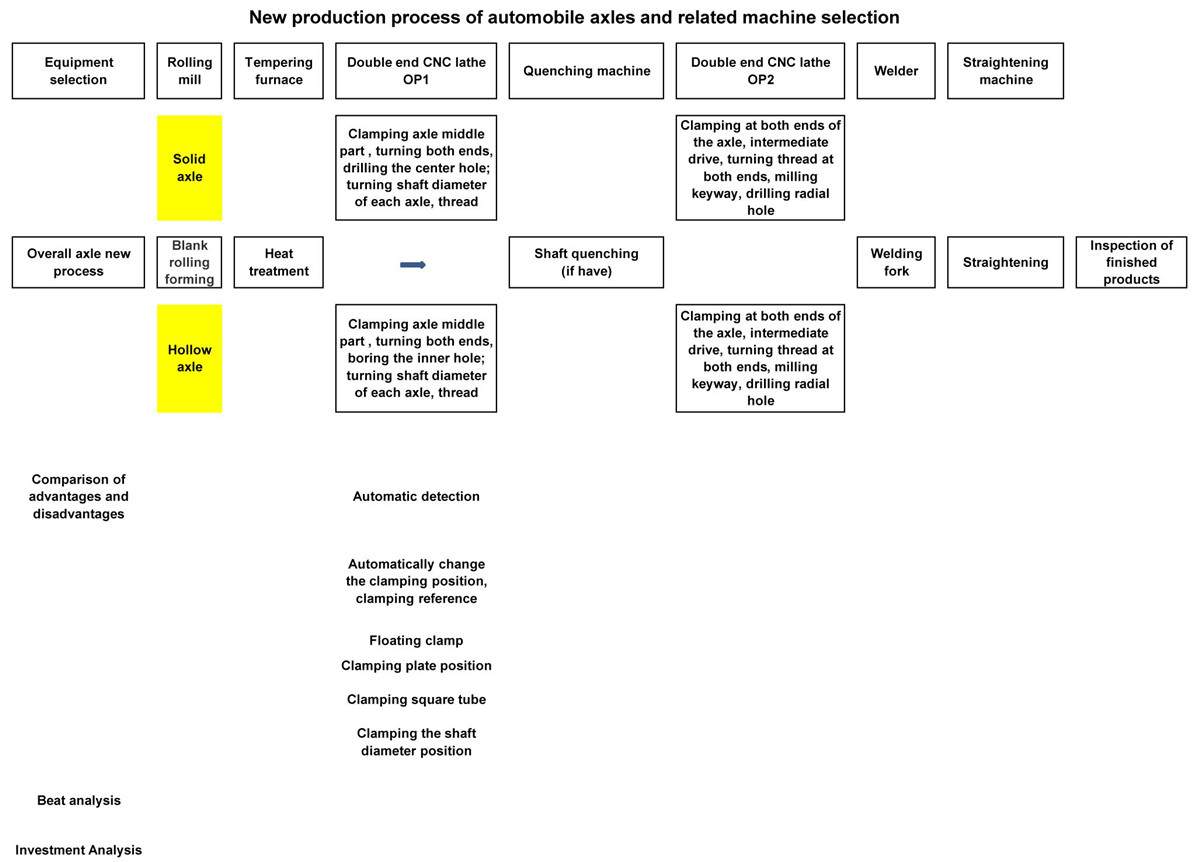
A partir do novo proceso de produción, a fresadora utilizada para o mecanizado (eixo sólido) ou a mandrinadora de dobre cara (eixo oco) máis o torno CNC, o fresado tradicional OP1, a secuencia de torneado OP2, OP3 e mesmo a perforación e fresado OP5 poden ser substituídos polo torno CNC de dobre extremo OP1.
Para eixos sólidos onde o diámetro do eixe non require temple, todo o contido de mecanizado pódese completar nunha soa configuración, incluíndo o fresado de ranuras de chaveta e a perforación de orificios radiais. Para eixos ocos onde o diámetro do eixe non require temple, o estándar de fixación por conversión automática pódese realizar na máquina ferramenta e o contido de mecanizado pódese completar cunha soa máquina ferramenta.
Escoller tornos CNC especiais de dobre eixo para mecanizar os eixos acurta significativamente a ruta de mecanizado e tamén se reducirá o tipo e a cantidade de máquinas-ferramenta seleccionadas.
3. Proceso de produción de eixes divididos:
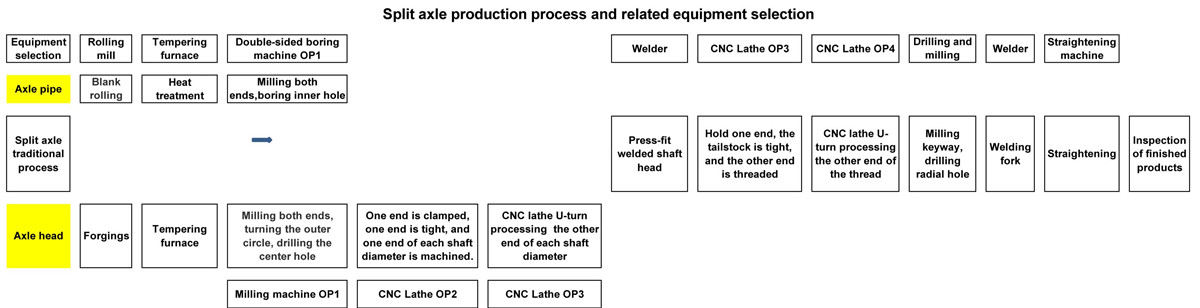
A partir do proceso anterior, o equipo de procesamento do tubo do eixo antes da soldadura tamén se pode seleccionar como un torno CNC de dobre extremo. Para o procesamento do eixo despois da soldadura, o torno CNC especial para eixos de dobre extremo debería ser a primeira opción: procesamento simultáneo en ambos extremos, alta eficiencia de procesamento e boa precisión de mecanizado. Se é necesario mecanizar a chaveta e o orificio radial en ambos extremos do eixo, a máquina tamén se pode equipar cun soporte de ferramentas eléctricas para procesar a chaveta e o orificio radial posteriores xuntos.
4. A vantaxe e a característica da nova máquina de selección de procesos:
1) Concentración do proceso, reducindo os tempos de fixación da peza, reducindo o tempo de procesamento auxiliar, utilizando a tecnoloxía de procesamento simultáneo en ambos extremos, a eficiencia da produción mellora significativamente.
2) A fixación única e o procesamento simultáneo en ambos extremos melloran a precisión do mecanizado e a coaxialidade do eixo.
3) Acurtar o proceso de produción, reducir a rotación de pezas no lugar de produción, mellorar a eficiencia do uso do lugar e axudar a mellorar a organización e xestión da produción.
4) Debido ao uso de equipos de procesamento de alta eficiencia, pódese equipar con dispositivos de carga e descarga e dispositivos de almacenamento para lograr unha produción totalmente automatizada e reducir os custos laborais.
5) A peza está fixada na posición intermedia, a fixación é fiable e o par de torsión necesario para o corte da máquina ferramenta é suficiente, polo que se pode realizar unha gran cantidade de torneado.
6) A máquina ferramenta pode estar equipada cun dispositivo de detección automática, especialmente para o eixo oco, que pode garantir o grosor uniforme do eixo despois do mecanizado.
7) Para eixos ocos, cando os orificios interiores en ambos extremos do secuenciador OP1 estean rematados, o cliente tradicional usará un extremo para levantar a abrazadera e o outro extremo para usar o contrapunto para apertar a peza para tornear, pero o tamaño do orificio interior é diferente. Para o orificio interior máis pequeno, a rixidez de aperte é insuficiente, o par de aperte superior é insuficiente e non se pode completar un corte eficiente.
Para o novo torno de dobre cara, o eixo oco, cando os orificios interiores en ambos extremos do vehículo están rematados, a máquina cambia automaticamente o modo de suxeición: os dous extremos úsanse para apertar a peza de traballo e o accionamento central fai flotar a peza de traballo para transmitir o par.
8) O cabezal con peza de traballo de fixación hidráulica incorporada pódese mover na dirección Z da máquina. O cliente pode manter a posición no tubo cadrado central (tubo redondo), a posición da placa inferior e a posición do diámetro do eixe segundo sexa necesario.
5. Conclusión:
Tendo en conta a situación anterior, o uso de tornos CNC de dobre extremo para mecanizar eixes de automóbiles ten vantaxes significativas sobre os procesos tradicionais. É unha tecnoloxía de fabricación avanzada que pode substituír as máquinas-ferramenta tradicionais en termos de proceso de produción e estrutura da máquina.
A sección media de
6. Caso do cliente do eixo
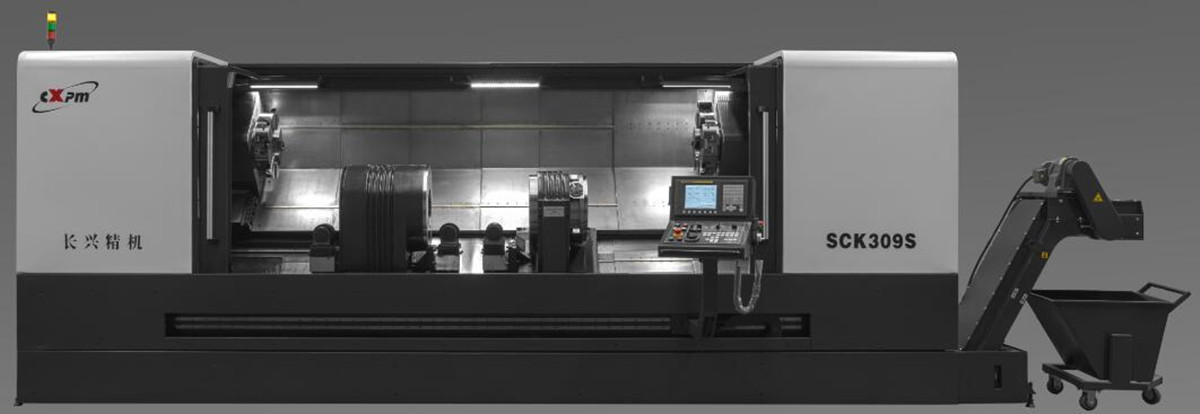
Introdución ao torno CNC especial de dobre eixo
Rango de procesamento do eixo: ∮50-200 mm, □50-150 mm, lonxitude de procesamento: 1000-2800 mm
Introdución á estrutura e ao rendemento da máquina
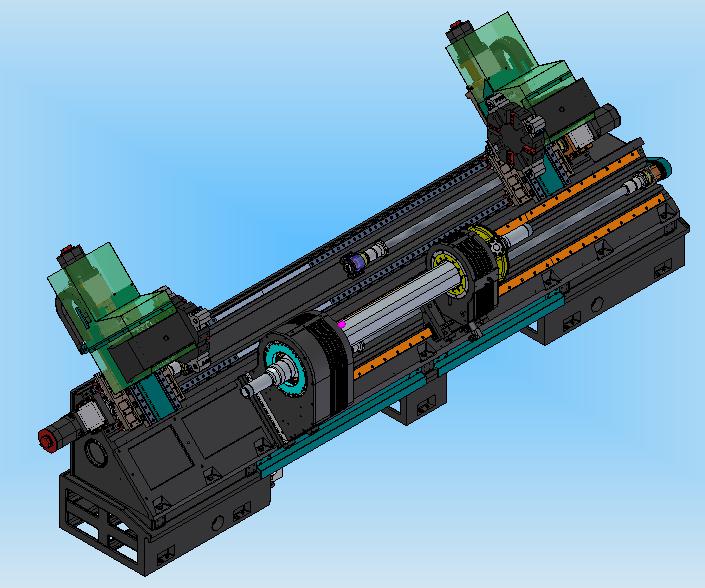
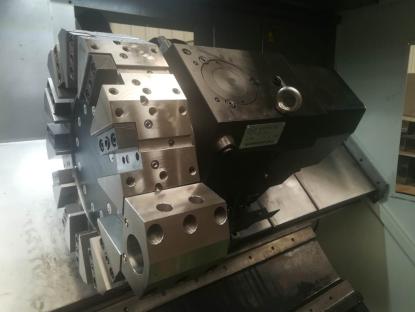
A máquina-ferramenta adopta unha disposición de bancada inclinada de 45°, que ten boa rixidez e fácil evacuación de virutas. O cabezal con función de fixación de accionamento intermedio está disposto no medio da bancada, e os dous portaferramentas están dispostos a ambos os dous lados da caixa do fuso. A lonxitude mínima de fixación da máquina é de 1200 mm e a lonxitude máxima de mecanizado é de 2800 mm. Adopta unha guía de rodadura e cada eixe de alimentación servo adopta un parafuso de bólas de alto silencio, e o acoplamento elástico está conectado directamente, polo que o ruído é baixo, a precisión de posicionamento e a precisión de posicionamento repetido son altas.
■ A máquina está equipada cun sistema de control de dous canais. Os dous portaferramentas poden conectarse ao fuso ao mesmo tempo ou por separado para completar o mecanizado simultáneo ou secuencial dos dous extremos da peza.
■ A máquina está equipada con dobres cabezais. O cabezal principal está fixado no medio da bancada e o servomotor subministra enerxía ao eixe principal a través da correa dentada. A caixa do submandrino está instalada no carril guía inferior da máquina ferramenta, coaxial coa caixa do mandrino principal, e pode ser movida axialmente polo servomotor para facilitar a carga e descarga de pezas, sendo conveniente axustar diferentes posicións de fixación. Ao mecanizar pezas, a base do submandrino está bloqueada ao carril da máquina. A precisión coaxial dos dous cabezais está garantida polo proceso de fabricación, o que resulta nun maior grao de concentricidade das pezas mecanizadas.
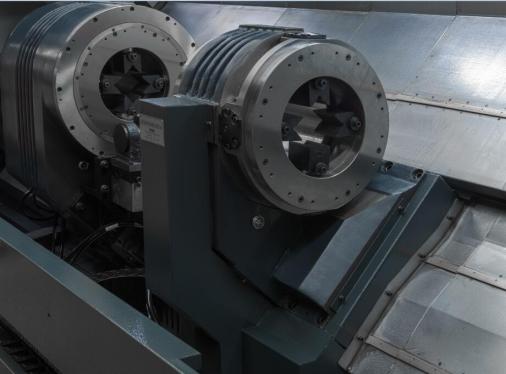
■ O cabezal integra o sistema de fuso, a fixación e o sistema de distribución de aceite, e ten unha estrutura compacta e un funcionamento fiable. O diámetro de suxeición específico e a anchura do cabezal determínanse segundo as pezas do eixo do cliente.
O cabezal principal desacelera mediante dúas etapas de correa e engrenaxe, o que permite que o fuso produza un gran par de torsión. Instálase unha abrazadera no extremo esquerdo do cabezal principal e no extremo dereito do subcabezal, respectivamente, para realizar a suxeición das pezas. Cando o cabezal principal impulsa as pezas para que xiren, a abrazadera do subcabezal xira xunto co cabezal principal.
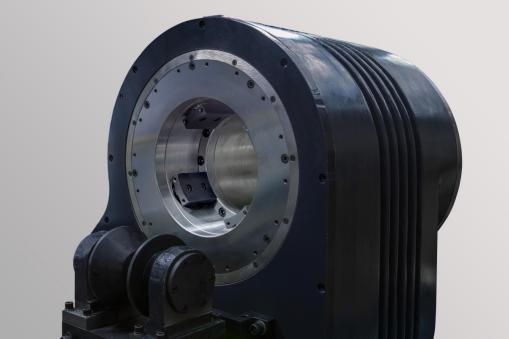
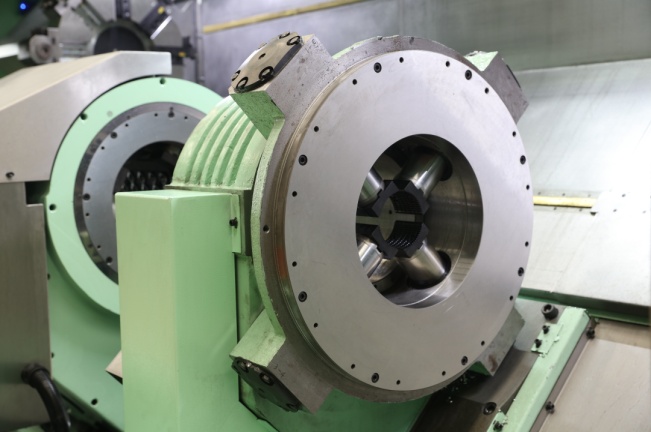
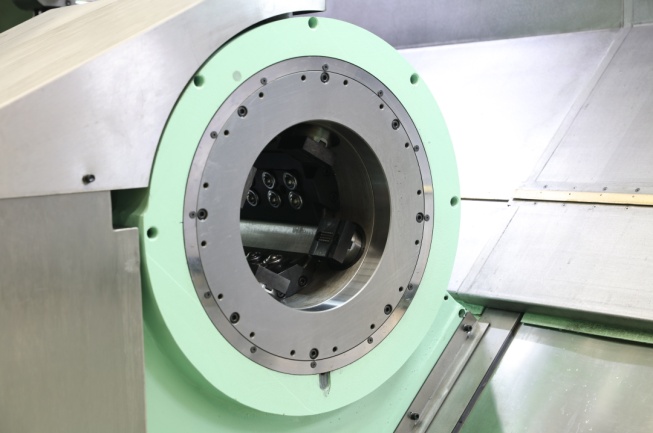
A fixación está equipada con tres cilindros radiais (catro cilindros radiais se se suxeitan tanto o material redondo como o cadrado), o pistón móvese alternativamente pola presión hidráulica e as garras están instaladas no extremo do pistón para lograr o autocentrado das pezas. Suxeición. É rápido e sinxelo cambiar as garras ao cambiar as pezas. A forza de suxeición axústase mediante a presión hidráulica do sistema hidráulico. Cando se mecaniza a peza, a abrazadera xira co eixe principal e o sistema de distribución de aceite subministra aceite á abrazadera, de xeito que a abrazadera teña unha forza de suxeición suficiente durante a rotación. A abrazadera ten as vantaxes dunha gran forza de suxeición e un gran percorrido da garra.
■ Para resolver o problema do grosor uniforme da parede despois do mecanizado de eixes ocos do cliente, a máquina pode equiparse cun dispositivo automático de inspección da peza. Unha vez finalizada a fixación do eixo, a peza detecta automaticamente que a sonda se estende e mide a súa posición; unha vez completada a medición, o dispositivo retrógrase no espazo pechado.
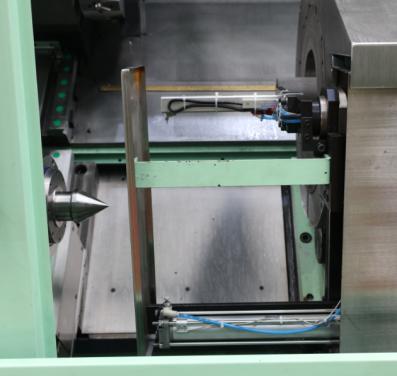
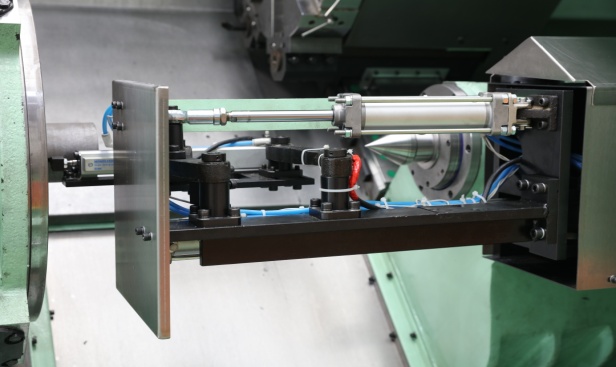
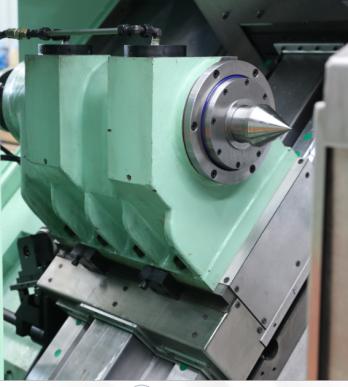
Para diferentes procesos de mecanizado de eixes ocos, se se usa a posición do rolamento como referencia de fixación, pódese seleccionar a estrutura da máquina con fixación e fixación automáticas, e o contrapunto programable está dispoñible en ambos os dous lados dos cabezales do fuso principal e auxiliar para cumprir os requisitos dunha máquina. Espérase que complete o procesamento de dous pasos á vez. Ao mesmo tempo, tamén fai que as pezas da carga e descarga automáticas teñan máis e mellores opcións.
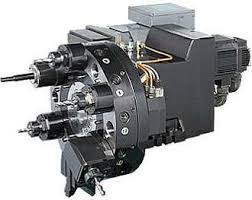
■Os portaferramentas esquerdo e dereito poden equiparse con portaferramentas rotatorios ordinarios ou torretas eléctricas. Teñen funcións de perforación e fresado, que poden completar a perforación e o fresado de pezas clave.
■ A máquina ferramenta está totalmente pechada e equipada cun dispositivo de lubricación automática e un dispositivo de eliminación automática de virutas (frontal). Ten un bo rendemento de protección, un aspecto fermoso, un funcionamento sinxelo e un mantemento cómodo.
■ As especificacións e configuracións detalladas da máquina determínanse segundo os requisitos do eixe e os requisitos do cliente e non se repetirán aquí.
Grazas pola súa atención!
Categorías de produtos
-

Centro de mecanizado CNC de alta rixidez da serie VC con...
-

Guía lineal de columna móbil horizontal da serie HP...
-

Guía lineal de columna móbil horizontal da serie HT...
-

Mecanizado CNC de catro vías para traballos pesados da serie VS...
-

Centro de mecanizado CNC da serie V con alta rixidez
-

Centro de mecanizado CNC de dobre columna serie X
-

Centro de mecanizado CNC horizontal de 5 eixes TKG1600
-

Centro de torneado e fresado vertical CNC de materiais compostos...
-

Centro de mecanizado CNC de alta velocidade serie GM
-

Fresadora CNC de alta velocidade Serie GT
-

Torno CNC de dobre mandril SK32
-

Centro de mecanizado vertical CNC RFTV510 para rodas...