


Máquina específica para o cambota HG40/50QZ

Configuración do produto
Visión xeral do produto
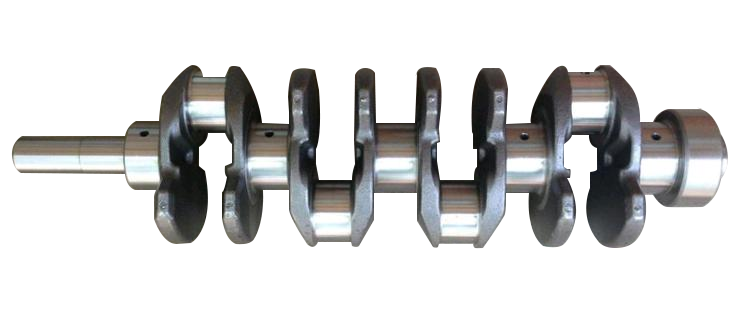
A máquina específica para viraxes de manivelas é un torno CNC deseñado para o mecanizado de alta eficiencia e precisión de viraxes de manivelas, desenvolvido especificamente para as necesidades de fabricación das industrias automotriz, mariña e de maquinaria pesada. Ao integrar o control colaborativo do submandril, un sistema de fixación de indexación dedicado e tecnoloxía de rotación síncrona, este equipo permite o mecanizado excéntrico complexo de viraxes de manivelas dunha e varias veces, mellorando significativamente a eficiencia do procesamento e a estabilidade dinámica para satisfacer as demandas da produción de viraxes de manivelas de alta precisión e gran volume.
Características
Colaboración multieixe e sistema de fixación dedicado:
Equipado cun submandril e dispositivos de indexación específicos para a cambota, o que permite un posicionamento rápido e unha fixación precisa de cambotas de varios pasos, minimizando os axustes manuais.
O mecanismo de indexación permite axustes angulares flexibles para adaptarse a diversos requisitos de mecanizado para veontes de manivela dunha ou varias carreiras.
Capacidade de mecanizado excéntrico complexo:
O control síncrono de rotación entre o fuso principal e o subfuso garante o torneado preciso das seccións excéntricas da cambota, mellorando significativamente a rixidez dinámica durante o corte para evitar defectos superficiais causados por vibracións.
Admite o mecanizado integrado de cojinetes de biela, cojinetes principais e caras finais das bridas, o que proporciona un excelente acabado superficial para cumprir cos estándares de alta precisión.
Estrutura de alta rixidez e control intelixente:
Presenta unha bancada de ferro fundido de alta rixidez combinada con sistemas de guías de precisión, o que garante estabilidade e durabilidade en condicións de corte difíciles.
O sistema CNC intelixente integrado admite a programación multiproceso e a monitorización en tempo real, simplificando as operacións e mellorando a automatización.
Alta eficiencia e adaptabilidade flexible:
O deseño modular permite cambios rápidos de configuración para adaptarse a vetas de manivela con diferentes especificacións, o que reduce o tempo de configuración.
As funcións auxiliares automatizadas estándar (por exemplo, a xestión de chips) minimizan a intervención manual e optimizan a utilización do equipo.
Conclusión:
Está equipado con accesorios especiais e mecanismos de indexación para o fuso auxiliar e as cambotas correspondentes. É posible o mecanizado excéntrico de cambotas individuais e múltiples. O eixe principal e o eixe principal auxiliar poden xirar sincronicamente para aumentar a rixidez dinámica da cambota durante o corte.
Aplicacións
Industrias:Motores de automoción, sistemas de enerxía mariña, maquinaria de enxeñaría pesada, fabricación de motores diésel.
Escenarios típicos:
Automoción: Mecanizado de precisión de proceso completo de viraxes de motores de vehículos de turismos/comerciais.
Mariño: Torneado excéntrico de varios pasos e conformado de contornos complexos de grandes árbores de manivela mariñas.
Maquinaria de enxeñaría: produción en gran volume de eixes de manivela de alta resistencia para escavadoras e grúas.
Equipos enerxéticos: Reparación e reconstrución de alta precisión de viraxes de grupos electróxenos.
Especificacións técnicas
| Parámetro | Nome | unidade | HG40/50QZ |
| Cama | Configuración da cama | / | A base da cama é unha unidade única cunha inclinación estándar de 45° |
| Formulario de guía X/Z | / | Guías de rolos lineais de precisión | |
| Rango de traballo | Diámetro máximo de xiro na cama | mm | Φ500 |
| Diámetro máximo de corte | mm | Eixo: φ250, Disco: φ400 | |
| Duración máxima de procesamento | mm | 500 | |
| Distancia máxima da punta | mm | 590 | |
| Alimentación | Percorrido máximo do eixe X/Z | mm | 220/650 |
| Velocidade de movemento rápida do eixe X/Z | m/min | 20/20 | |
| Eixo | Cabeza do eixo | HSK | A2-8 |
| Cono do eixo |
| Cono métrico de 100# | |
| Diámetro do orificio pasante do eixo | mm | Φ90 | |
| Velocidade máxima do fuso | r/min | 3000 | |
| Submandril | Cabeza do subeixo | HSK | A2-5 |
| Diámetro do orificio pasante | mm | Φ46 | |
| Velocidade máxima do submandrino | r/min | 1000 | |
| Chuck | Eixo do fuso | Polgada | 8″ (oco) |
| Submandril | Polgada | 6″ (oco) | |
| Torreta | Tipo de torreta | / | 100-8T |
| Especificación do portaferramentas | mm | □25*25, Portaferramentas con orificio redondo Φ40 | |
| Eliminación de lascas | Método de eliminación de virutas |
| Traseiro automático |
| Potencia do motor principal | Potencia do servomotor do eixo | KW | 11-15 |
| Dimensión externa | Lonxitude*Anchura*Altura | mm | 2550*1730*1840 |
| Peso | kg | 4300/4700 | |
| Precisión de mecanizado | Precisión de posicionamento repetitivo X/Y | mm | 0,003/0,005 |
| Redondeza | mm | 0,005 | |
| Consistencia do diámetro | mm | 0,015/300 | |
| Planitude | mm | 0,015/300 (só cóncavo) | |
| Rugosidade da superficie (aluminio/aceiro) | Ra | 0,8~1,6 | |
| Formas de protección | Sudario totalmente pechado | conxunto | 1 |
Colaboración multieixe e sistema de fixación dedicado:
Equipado cun submandril e dispositivos de indexación específicos para a cambota, o que permite un posicionamento rápido e unha fixación precisa de cambotas de varios pasos, minimizando os axustes manuais.
O mecanismo de indexación permite axustes angulares flexibles para adaptarse a diversos requisitos de mecanizado para veontes de manivela dunha ou varias carreiras.
Capacidade de mecanizado excéntrico complexo:
O control síncrono de rotación entre o fuso principal e o subfuso garante o torneado preciso das seccións excéntricas da cambota, mellorando significativamente a rixidez dinámica durante o corte para evitar defectos superficiais causados por vibracións.
Admite o mecanizado integrado de cojinetes de biela, cojinetes principais e caras finais das bridas, o que proporciona un excelente acabado superficial para cumprir cos estándares de alta precisión.
Estrutura de alta rixidez e control intelixente:
Presenta unha bancada de ferro fundido de alta rixidez combinada con sistemas de guías de precisión, o que garante estabilidade e durabilidade en condicións de corte difíciles.
O sistema CNC intelixente integrado admite a programación multiproceso e a monitorización en tempo real, simplificando as operacións e mellorando a automatización.
Alta eficiencia e adaptabilidade flexible:
O deseño modular permite cambios rápidos de configuración para adaptarse a vetas de manivela con diferentes especificacións, o que reduce o tempo de configuración.
As funcións auxiliares automatizadas estándar (por exemplo, a xestión de chips) minimizan a intervención manual e optimizan a utilización do equipo.
Conclusión:
Está equipado con accesorios especiais e mecanismos de indexación para o fuso auxiliar e as cambotas correspondentes. É posible o mecanizado excéntrico de cambotas individuais e múltiples. O eixe principal e o eixe principal auxiliar poden xirar sincronicamente para aumentar a rixidez dinámica da cambota durante o corte.
| Parámetro | Nome | unidade | HG40/50QZ |
| Cama | Configuración da cama | / | A base da cama é unha unidade única cunha inclinación estándar de 45° |
| Formulario de guía X/Z | / | Guías de rolos lineais de precisión | |
| Rango de traballo | Diámetro máximo de xiro na cama | mm | Φ500 |
| Diámetro máximo de corte | mm | Eixo: φ250, Disco: φ400 | |
| Duración máxima de procesamento | mm | 500 | |
| Distancia máxima da punta | mm | 590 | |
| Alimentación | Percorrido máximo do eixe X/Z | mm | 220/650 |
| Velocidade de movemento rápida do eixe X/Z | m/min | 20/20 | |
| Eixo | Cabeza do eixo | HSK | A2-8 |
| Cono do eixo | Cono métrico de 100# | ||
| Diámetro do orificio pasante do eixo | mm | Φ90 | |
| Velocidade máxima do fuso | r/min | 3000 | |
| Submandril | Cabeza do subeixo | HSK | A2-5 |
| Diámetro do orificio pasante | mm | Φ46 | |
| Velocidade máxima do submandrino | r/min | 1000 | |
| Chuck | Eixo do fuso | Polgada | 8″ (oco) |
| Submandril | Polgada | 6″ (oco) | |
| Torreta | Tipo de torreta | / | 100-8T |
| Especificación do portaferramentas | mm | □25*25, Portaferramentas con orificio redondo Φ40 | |
| Eliminación de lascas | Método de eliminación de virutas | Traseiro automático | |
| Potencia do motor principal | Potencia do servomotor do eixo | KW | 11-15 |
| Dimensión externa | Lonxitude*Anchura*Altura | mm | 2550*1730*1840 |
| Peso | kg | 4300/4700 | |
| Precisión de mecanizado | Precisión de posicionamento repetitivo X/Y | mm | 0,003/0,005 |
| Redondeza | mm | 0,005 | |
| Consistencia do diámetro | mm | 0,015/300 | |
| Planitude | mm | 0,015/300 (só cóncavo) | |
| Rugosidade da superficie (aluminio/aceiro) | Ra | 0,8~1,6 | |
| Formas de protección | Sudario totalmente pechado | conxunto | 1 |
Categorías de produtos
-

Centro de mecanizado CNC de alta rixidez da serie VC con...
-

Guía lineal de columna móbil horizontal da serie HP...
-

Guía lineal de columna móbil horizontal serie HT...
-

Mecanizado CNC de catro vías para servizo pesado da serie VS...
-

Centro de mecanizado CNC da serie V con alta rixidez
-

Centro de mecanizado CNC de dobre columna serie X
-

Centro de mecanizado CNC horizontal de 5 eixes TKG1600
-

Centro de torneado e fresado vertical CNC de materiais compostos...
-

Centro de mecanizado CNC de alta velocidade serie GM
-

Fresadora CNC de alta velocidade Serie GT
-

Torno CNC de dobre mandril SK32
-

Centro de mecanizado vertical CNC RFTV510 para rodas...